poczta@prometalform.eu
+48 95 762 08 61
+48 95 762 08 61
Nowoczesne technologie obróbki metali
Cięcie laserem blach
Cięcie laserem rur i profili
Spawanie zrobotyzowane
Gięcie blach
+48 95 762 08 61
Cięcie laserem blach
Cięcie laserem rur i profili
Spawanie zrobotyzowane
Gięcie blach
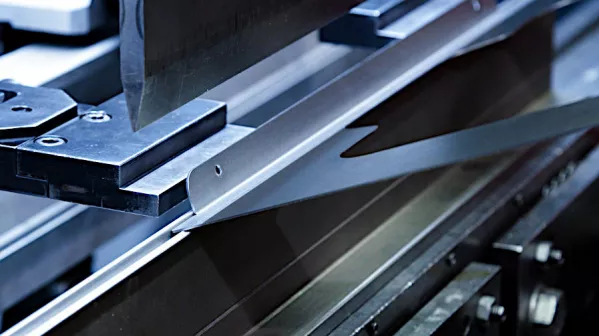
Na pierwszy rzut oka gięcie blachy wydaje się prostą operacją: płaski arkusz trafia pomiędzy stempel i matrycę, prasa wykonuje ruch, a materiał przyjmuje zadany kształt. W rzeczywistości za każdym poprawnie wykonanym gięciem stoi znacznie więcej – właściwości materiału, odpowiednio dobrane narzędzia, promień gięcia, siła nacisku, geometria detalu, kierunek walcowania, sprężynowanie oraz doświadczenie operatora.
Właśnie dlatego gięcie blach na prasie krawędziowej jest jednym z kluczowych etapów nowoczesnej obróbki blach. Od jego dokładności zależy nie tylko wygląd pojedynczego elementu, ale często również to, czy kolejne operacje – spawanie, montaż czy łączenie z innymi komponentami – przebiegną bez problemów.
Gięcie jest procesem trwałego odkształcania materiału. Arkusz blachy umieszcza się pomiędzy dolnym narzędziem, czyli matrycą, a górnym – stemplem. Ruch stempla powoduje powstanie naprężeń i przekroczenie granicy plastyczności materiału. Dzięki temu po ustaniu nacisku blacha nie wraca całkowicie do pierwotnej postaci, lecz zachowuje nadany jej kształt.
Brzmi prosto, jednak w strefie gięcia zachodzą złożone zjawiska. Zewnętrzna część materiału jest rozciągana, wewnętrzna ściskana, a pomiędzy nimi znajduje się obszar, którego długość zmienia się w znacznie mniejszym stopniu.
To właśnie dlatego wykonanie detalu o dokładnych wymiarach wymaga uwzględnienia tego, jak konkretny materiał zachowa się pod wpływem obciążenia.
Jednym z najważniejszych zjawisk występujących podczas obróbki jest sprężynowanie materiału. Po wycofaniu stempla blacha może częściowo powrócić w kierunku swojego pierwotnego kształtu. W rezultacie kąt uzyskany bezpośrednio pod naciskiem może różnić się od kąta końcowego.
Wielkość tego efektu zależy m.in. od:
Stal konstrukcyjna, stal nierdzewna i aluminium nie zachowują się więc identycznie, nawet jeśli wykonujemy z nich elementy o takiej samej geometrii.
Nowoczesne sterowanie CNC pozwala znacznie lepiej kontrolować ten proces, jednak technologia nie eliminuje konieczności właściwego przygotowania produkcji. Maszyna musi otrzymać prawidłowe parametry odpowiadające konkretnemu detalowi i materiałowi.
Prasa jest tylko częścią całego procesu. Równie ważne są zastosowane narzędzia.
Geometria stempla wpływa między innymi na możliwy do uzyskania promień oraz sposób odkształcania materiału. Zbyt mały promień może zwiększyć ryzyko uszkodzenia blachy, szczególnie w przypadku materiałów o mniejszej podatności na odkształcenia.
Nie mniej istotna jest matryca. Jednym z jej podstawowych parametrów jest szerokość otwarcia V. Jej dobór wpływa na wymaganą siłę nacisku, promień wewnętrzny oraz zachowanie materiału podczas gięcia.
Nie istnieje więc jedno uniwersalne ustawienie prasy odpowiednie dla wszystkich detali. Innych parametrów może wymagać cienka blacha ze stali konstrukcyjnej, innych stal nierdzewna, a jeszcze innych grubszy element aluminiowy.
Jedną z najczęściej wykorzystywanych metod jest gięcie swobodne (air bending). Materiał opiera się wówczas na krawędziach matrycy, natomiast stempel naciska go w określonym miejscu. Blacha nie musi zostać dociśnięta do dna matrycy.
Dużą zaletą tej technologii jest elastyczność. Odpowiednie sterowanie położeniem stempla pozwala uzyskiwać różne kąty przy wykorzystaniu tego samego zestawu narzędzi. Jednocześnie potrzebna siła może być mniejsza niż w przypadku metod wymagających pełnego docisku materiału do matrycy.
Alternatywą jest m.in. gięcie z dociskiem do dna matrycy, pozwalające dokładniej odwzorować jej geometrię. Istnieje również kalibrowanie, wymagające znacznie większych sił, ale umożliwiające ograniczenie efektu sprężynowania.
Wybór metody powinien więc wynikać z wymagań konkretnego detalu, oczekiwanej dokładności, materiału oraz wielkości produkowanej serii.
Dwa elementy o identycznych wymiarach wykonane z różnych materiałów mogą wymagać zupełnie innych parametrów procesu.
Stal konstrukcyjna charakteryzuje się dobrą podatnością na obróbkę plastyczną i jest powszechnie wykorzystywana w produkcji konstrukcji, wsporników, obudów czy elementów maszyn.
Stal nierdzewna może wymagać większych sił oraz odpowiedniego uwzględnienia sprężynowania. Istotne jest również zachowanie wysokiej jakości powierzchni, szczególnie w przypadku elementów widocznych.
Aluminium jest lekkie i dobrze poddaje się wielu operacjom plastycznym, ale jego zachowanie zależy od konkretnego stopu oraz stanu utwardzenia. Niektóre stopy są znacznie bardziej podatne na pękanie podczas wykonywania niewielkich promieni.
Dlatego informacja „blacha 2 mm” to zdecydowanie za mało, aby prawidłowo zaplanować proces. Znaczenie ma również gatunek materiału, jego właściwości mechaniczne oraz geometria projektowanego elementu.
Wiele problemów pojawiających się przy prasie ma swoje źródło znacznie wcześniej – już podczas projektowania części.
Projektant powinien brać pod uwagę możliwości technologiczne procesu. Zbyt małe promienie, niewłaściwe odległości otworów od linii gięcia, kolizje kolejnych zagięć czy geometria utrudniająca dostęp narzędzia mogą niepotrzebnie komplikować produkcję.
Szczególnego znaczenia nabiera to przy detalach wymagających kilku lub kilkunastu kolejnych gięć. Liczy się wtedy nie tylko kształt końcowy, ale również kolejność operacji.
Może się bowiem okazać, że wykonanie jednego gięcia zbyt wcześnie uniemożliwi prawidłowe ustawienie elementu podczas następnej operacji.
Dobry projekt uwzględnia więc nie tylko pytanie: „jak ma wyglądać gotowa część?”, lecz również: „jak tę część efektywnie wykonać?”
To szczególnie istotne w przypadku elementów, które przed gięciem zostały wycięte laserowo lub wykrawane.
Jeżeli otwór, szczelina albo inne wycięcie znajduje się zbyt blisko linii gięcia, odkształcenia materiału mogą wpłynąć na jego geometrię. Okrągły otwór może zostać zdeformowany, krawędź może zmienić położenie, a zachowanie wymaganych wymiarów staje się trudniejsze.
Dlatego projektowanie elementów blaszanych powinno łączyć wiedzę o kilku procesach jednocześnie – cięciu, gięciu, spawaniu i późniejszym montażu.
W produkcji seryjnej nie wystarczy wykonać jednego poprawnego detalu. Trzeba uzyskać ten sam rezultat dziesiątki, setki lub tysiące razy.
Na powtarzalność wpływa wiele czynników: właściwości kolejnych arkuszy materiału, stan narzędzi, dokładność pozycjonowania, ustawienie zderzaków oraz stabilność parametrów pracy maszyny.
Właśnie tutaj szczególnie widoczne są zalety nowoczesnych pras sterowanych numerycznie. CNC umożliwia precyzyjne kontrolowanie ruchu maszyny, zapisywanie programów dla powtarzających się detali i ograniczanie liczby ręcznych ustawień.
Dzięki temu powrót do produkcji wcześniej wykonywanego elementu może być znacznie szybszy, a parametry procesu łatwiejsze do odtworzenia.
Gotowy element rzadko powstaje wyłącznie na prasie krawędziowej. W praktyce gięcie jest często jednym z etapów dłuższego procesu technologicznego.
Może on obejmować między innymi:
projekt → cięcie laserowe → gięcie → spawanie → obróbkę wykończeniową → kontrolę jakości → montaż
Każdy etap wpływa na następny. Niedokładność powstała podczas gięcia może później utrudnić spasowanie części podczas spawania. Błąd w projekcie może wymusić dodatkową operację. Niewłaściwa kolejność gięć może natomiast niepotrzebnie wydłużyć czas wykonania elementu.
Dlatego największe możliwości optymalizacji pojawiają się wtedy, gdy na detal patrzymy nie jak na zbiór osobnych operacji, ale jak na jeden kompletny proces produkcyjny.
Rozwój technologii sprawił, że współczesna prasa krawędziowa coraz mniej przypomina prostą maszynę służącą wyłącznie do wywierania nacisku na materiał.
Sterowanie CNC umożliwia programowanie sekwencji operacji, kontrolowanie pozycji osi oraz zapisywanie parametrów produkcyjnych. W bardziej zaawansowanych systemach możliwe jest również wspomaganie kompensacji ugięcia czy kontrolowanie kąta gięcia.
Coraz większe znaczenie ma także przygotowywanie programów poza maszyną. Pozwala to ograniczać czas, w którym urządzenie pozostaje zajęte programowaniem zamiast produkcją.
Kolejnym krokiem jest automatyzacja – od systemów wspomagających manipulowanie dużymi elementami po stanowiska wykorzystujące roboty do podawania, obracania i odbierania detali.
Zakres zastosowań jest ogromny. Technologia gięcia blach znajduje zastosowanie m.in. przy produkcji:
Czasem jest to pojedyncze gięcie niewielkiego wspornika, innym razem seria operacji prowadząca do powstania skomplikowanego przestrzennego komponentu.
W każdym przypadku cel pozostaje podobny: uzyskać wymagany kształt przy zachowaniu odpowiedniej dokładności, powtarzalności i jakości powierzchni.
Nowoczesna prasa krawędziowa daje ogromne możliwości, ale nawet najbardziej zaawansowana maszyna nie zastąpi prawidłowego przygotowania procesu.
Trzeba dobrać materiał, narzędzia i parametry, przewidzieć sprężynowanie, zaplanować kolejność operacji oraz uwzględnić wymagania dotyczące kolejnych etapów produkcji. Dopiero połączenie tych elementów pozwala wykorzystać możliwości technologii CNC.
W Pro Metal Form gięcie blach jest częścią szerszego zaplecza obróbki metalu. Możliwość łączenia tej technologii z cięciem, spawaniem oraz innymi procesami produkcyjnymi pozwala patrzeć na detal całościowo – od przygotowania materiału aż po gotowy komponent.
Bo w nowoczesnej produkcji nie chodzi wyłącznie o to, aby zgiąć blachę pod odpowiednim kątem. Chodzi o to, aby zrobić to w sposób przemyślany, powtarzalny i dopasowany do całego procesu technologicznego.