poczta@prometalform.eu
+48 95 762 08 61
+48 95 762 08 61
Nowoczesne technologie obróbki metali
Cięcie laserem blach
Cięcie laserem rur i profili
Spawanie zrobotyzowane
Gięcie blach
+48 95 762 08 61
Cięcie laserem blach
Cięcie laserem rur i profili
Spawanie zrobotyzowane
Gięcie blach
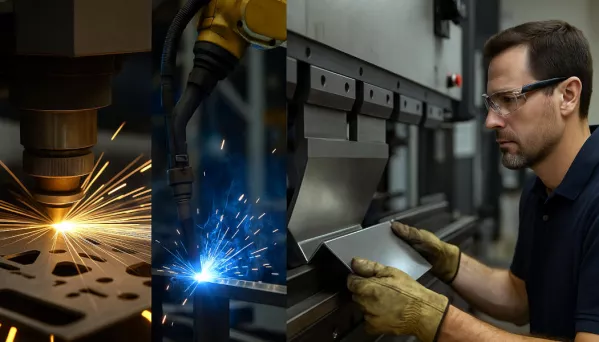
Na początku jest cyfrowy model. Na końcu – fizyczny element, który można zamontować w maszynie, pojeździe, urządzeniu albo całej konstrukcji. Pomiędzy tymi dwoma punktami znajduje się świat nowoczesnej obróbki metali, w którym wiązka lasera przecina stal, sterowana komputerowo prasa nadaje blasze odpowiednią geometrię, a robot wykonuje kolejne spoiny zgodnie z zaprogramowaną trajektorią.
Jeszcze kilkadziesiąt lat temu wiele z tych procesów wymagało ogromnego udziału pracy ręcznej. Dzisiaj produkcja coraz częściej przypomina współpracę człowieka, maszyny i oprogramowania.
Przyjrzyjmy się kilku technologiom i zjawiskom, które pokazują, jak fascynująca potrafi być współczesna obróbka metali.
Nowoczesne cięcie laserowe nie rozpoczyna się w chwili uruchomienia wiązki. Zaczyna się znacznie wcześniej – przy komputerze.
Najpierw powstaje projekt detalu. Następnie trzeba zaplanować sposób jego wykonania, dobrać parametry i odpowiednio rozmieścić elementy na arkuszu.
W produkcji seryjnej rozmieszczenie detali może mieć ogromne znaczenie ekonomiczne. Nawet kilka procent lepszego wykorzystania blachy pomnożone przez setki czy tysiące arkuszy oznacza realną różnicę w zużyciu materiału.
Dlatego nesting jest dziś jednym z ważnych elementów przygotowania produkcji.
Cięcie laserowe często opisuje się po prostu jako „wycinanie”, ale fizycznie proces wygląda zupełnie inaczej niż przecinanie materiału ostrzem.
Energia wiązki zostaje skoncentrowana na bardzo małej powierzchni. Materiał intensywnie się nagrzewa, a następnie topi lub odparowuje. Gaz procesowy pomaga usunąć stopiony materiał ze szczeliny.
Nie występuje przy tym klasyczny kontakt mechanicznego ostrza z obrabianym elementem.
To właśnie jedna z przyczyn, dla których technologia laserowa umożliwia wykonywanie skomplikowanych konturów, niewielkich otworów i powtarzalnych elementów.
Przez lata ważną rolę w przemyśle odgrywały lasery CO₂. Rozwój źródeł światłowodowych – fiber – otworzył jednak nowe możliwości.
Wysoka sprawność energetyczna, duża prędkość obróbki cienkich i średnich blach oraz możliwość pracy z różnymi metalami sprawiły, że lasery światłowodowe stały się standardem w wielu nowoczesnych zakładach.
Pro Metal Form wykorzystuje technologię laserową m.in. do obróbki blach oraz rur i profili. Pozwala to przygotowywać elementy, które następnie mogą trafiać do kolejnych etapów produkcji – gięcia, spawania czy obróbki CNC.
I właśnie tutaj zaczyna się kolejny interesujący rozdział.
Płaski fragment blachy może wyglądać niepozornie. Dopiero odpowiednio zaplanowane gięcia zmieniają go w przestrzenną część konstrukcyjną.
Obudowa urządzenia, wspornik, element ramy, panel czy część maszyny mogą powstać z jednego arkusza, który został wycięty, a następnie precyzyjnie uformowany.
To właśnie dlatego projektowanie elementów blaszanych wymaga myślenia kilka kroków naprzód.
Trzeba wiedzieć nie tylko, jaki kształt ma mieć gotowa część, ale również czy i w jaki sposób można ją wykonać.
Jednym z najbardziej charakterystycznych zjawisk występujących podczas gięcia jest sprężynowanie.
Po odciążeniu materiał częściowo powraca w kierunku pierwotnej geometrii. Wielkość tego efektu zależy m.in. od gatunku materiału, jego grubości, promienia gięcia i parametrów procesu.
Oznacza to, że chcąc otrzymać określony kąt, czasami trzeba wykonać nieco większe ugięcie.
Nowoczesne sterowanie CNC oraz doświadczenie technologów pozwalają uwzględniać to zjawisko podczas przygotowania procesu.
Maszyna wykonuje więc nie tylko prosty ruch góra–dół. Za pozornie prostą operacją kryje się matematyka opisująca zachowanie materiału.
Załóżmy, że detal wymaga sześciu gięć. Czy można wykonać je w dowolnej kolejności?
Niekoniecznie.
Po pierwszym lub drugim zagięciu geometria części może ograniczyć możliwość ustawienia jej przy kolejnej operacji. Fragment detalu może kolidować z narzędziem, belką prasy albo inną częścią maszyny.
Dlatego złożone elementy wymagają odpowiedniego zaplanowania sekwencji.
Współczesne oprogramowanie pozwala symulować proces i wykrywać potencjalne kolizje jeszcze przed wykonaniem pierwszego detalu. Produkcja zostaje więc częściowo przeniesiona do świata wirtualnego.
Najpierw można sprawdzić, czy pomysł zadziała na ekranie. Dopiero później zużywać rzeczywisty materiał.
Kiedy przygotowane elementy mają utworzyć większą konstrukcję, jednym z kolejnych etapów może być spawanie zrobotyzowane.
W przypadku powtarzalnej produkcji szczególne możliwości daje robotyzacja.
Robot przemysłowy może wielokrotnie wykonywać określoną trajektorię ruchu, zachowując zaprogramowane parametry. Przy odpowiednio przygotowanym procesie umożliwia to uzyskanie wysokiej powtarzalności kolejnych cykli.
Ma to szczególne znaczenie przy większych seriach.
Jeśli trzeba wykonać jedną konstrukcję, elastyczność doświadczonego spawacza może być nieoceniona. Jeśli jednak tych samych konstrukcji powstają setki lub tysiące, możliwość powtarzania identycznego ruchu staje się ogromnym atutem automatyzacji.
Robotyzacja nie naprawi źle zaprojektowanego elementu.
Jeżeli części nie są odpowiednio spasowane, dostęp do spoiny jest utrudniony albo konstrukcja wymaga bardzo skomplikowanego pozycjonowania, automatyzacja może stać się znacznie trudniejsza.
Dlatego coraz większego znaczenia nabiera projektowanie z myślą o produkcji – Design for Manufacturing.
Dobry projekt uwzględnia nie tylko funkcję gotowego produktu, lecz także sposób jego wykonania.
Czy detal łatwo wyciąć?
Czy można go wygiąć bez kolizji?
Czy spawarka lub robot będzie miał odpowiedni dostęp?
Czy konstrukcję można stabilnie zamocować?
Odpowiedzi na te pytania potrafią wpływać na koszt produkcji równie mocno jak cena samego materiału.
Nie każdy element można otrzymać wyłącznie poprzez cięcie i gięcie. Części wymagające dokładnych otworów, powierzchni, gwintów, rowków lub skomplikowanych kształtów przestrzennych mogą być poddawane obróbce skrawaniem CNC.
Tutaj metal spotyka się z narzędziem w bardzo dosłownym znaczeniu.
Frez lub nóż tokarski usuwa kolejne fragmenty materiału, aż powstanie wymagana geometria.
Sterowanie komputerowe pozwala dokładnie kontrolować trajektorię narzędzia, prędkość ruchu oraz inne parametry procesu.
W codziennym życiu milimetr wydaje się niewielką jednostką. W technice bywa ogromny.
Elementy maszyn muszą ze sobą współpracować. Wał powinien pasować do łożyska, otwory montażowe muszą znaleźć się w odpowiednim miejscu, a powierzchnie współpracujących części powinny zachowywać określone tolerancje.
Dlatego współczesna produkcja nie polega wyłącznie na wykonaniu elementu, który „wygląda tak samo jak na rysunku”.
Liczy się również to, czy jego rzeczywiste wymiary mieszczą się w określonym polu tolerancji.
Klient często widzi wyłącznie gotowy produkt. Jedna z najważniejszych cech procesu produkcyjnego pozostaje więc niewidoczna.
Jest nią powtarzalność.
Wykonanie jednego prawidłowego elementu może być stosunkowo proste. Prawdziwym wyzwaniem jest wykonanie setnego, tysięcznego czy dziesięciotysięcznego detalu w taki sposób, aby nadal spełniał wymagania.
Dlatego tak duże znaczenie mają sterowanie CNC, automatyzacja, odpowiednie oprzyrządowanie i kontrola procesu.
W obróbce metali temperatura pojawia się niemal wszędzie.
Podczas cięcia laserowego jest niezbędna do rozdzielenia materiału. Przy spawaniu umożliwia stworzenie trwałego połączenia. Podczas obróbki skrawaniem ciepło powstaje wskutek tarcia i deformacji materiału.
Jednocześnie nadmierne lub niewłaściwie rozłożone ciepło może prowadzić do odkształceń i zmian właściwości materiału.
Dlatego nowoczesna technologia nie polega po prostu na dostarczeniu jak największej ilości energii. Chodzi o jej kontrolowanie – we właściwym miejscu, czasie i ilości.
Obróbka materiałów pełna jest zjawisk, które na pierwszy rzut oka wydają się sprzeczne z intuicją.
Strumień wody z dodatkiem ścierniwa pracujący pod ekstremalnie wysokim ciśnieniem może przeciąć grubą stal.
Stopy z pamięcią kształtu potrafią po odkształceniu wracać do zaprogramowanej wcześniej geometrii pod wpływem zmiany temperatury.
Ultradźwięki mogą wspomagać proces obróbki trudnych materiałów.
Ciekły azot może być wykorzystywany do intensywnego chłodzenia podczas niektórych procesów technologicznych.
Im bardziej rozwija się inżynieria materiałowa, tym wyraźniej widać, że możliwości metali są znacznie większe, niż sugerowałoby codzienne doświadczenie.
Przez setki lat podstawowa zasada obróbki była stosunkowo prosta: bierzemy większy kawałek materiału i usuwamy jego fragmenty albo zmieniamy jego kształt.
Technologie addytywne odwracają tę logikę.
Metalowy element może być budowany warstwa po warstwie na podstawie modelu cyfrowego. Pozwala to tworzyć geometrie, które byłyby niezwykle trudne do wykonania tradycyjnymi metodami.
Czy oznacza to, że druk 3D zastąpi frezarki, tokarki, lasery i prasy?
Znacznie bardziej prawdopodobny jest inny scenariusz: technologie będą się uzupełniać.
Element może zostać wykonany addytywnie, a następnie poddany precyzyjnej obróbce CNC. Konstrukcja wycięta laserowo może zostać wygięta i zespawana. Jeden produkt może przejść przez kilka zupełnie różnych procesów technologicznych.
Jedną z najważniejszych zmian w przemyśle jest dziś łączenie maszyn z systemami informatycznymi.
Urządzenia mogą dostarczać danych dotyczących swojej pracy, zużycia energii, czasu cyklu czy występujących błędów. Informacje te mogą być analizowane w celu optymalizacji produkcji i planowania obsługi technicznej.
W przyszłości coraz większą rolę będą odgrywać również algorytmy wspierające dobór parametrów i analizę danych procesowych.
Fabryka przestaje być więc wyłącznie zbiorem maszyn. Staje się środowiskiem, w którym przepływ informacji jest równie istotny jak przepływ materiału.
Automatyzacja może tworzyć wrażenie, że nowoczesna produkcja zmierza w stronę całkowitego wyeliminowania człowieka.
W praktyce zmienia się przede wszystkim jego rola.
Ktoś musi zaprojektować element, opracować technologię, dobrać narzędzia, przygotować program, ocenić jakość, rozwiązać nietypowy problem i zdecydować, która metoda produkcji będzie najbardziej racjonalna.
Maszyna może wykonywać ruch z ogromną powtarzalnością. Nie oznacza to jednak, że sama rozumie cel całego procesu.
Dlatego współczesna obróbka metali jest przede wszystkim połączeniem możliwości maszyn z wiedzą i doświadczeniem ludzi.
Najbardziej fascynujący w obróbce metali nie jest pojedynczy laser, robot czy obrabiarka CNC. Jest nim cały proces.
Arkusz blachy może w ciągu kolejnych operacji zostać wycięty, uformowany, obrobiony mechanicznie i połączony z innymi częściami. Na każdym etapie jego geometria staje się coraz bliższa temu, co wcześniej istniało jedynie jako cyfrowy model.
Właśnie w tym miejscu technologia spotyka się z inżynierią.
Nowoczesna obróbka metali nie polega już wyłącznie na nadawaniu materiałowi odpowiedniego kształtu. To sztuka zaplanowania całego procesu tak, aby osiągnąć wymaganą jakość, powtarzalność i efektywność.
A ponieważ rozwój laserów, automatyzacji, robotyki, systemów CNC, oprogramowania i nowych materiałów nie zwalnia, granice tego, co można wykonać z metalu, nadal się przesuwają.