poczta@prometalform.eu
+48 95 762 08 61
+48 95 762 08 61
Nowoczesne technologie obróbki metali
Cięcie laserem blach
Cięcie laserem rur i profili
Spawanie zrobotyzowane
Gięcie blach
+48 95 762 08 61
Cięcie laserem blach
Cięcie laserem rur i profili
Spawanie zrobotyzowane
Gięcie blach
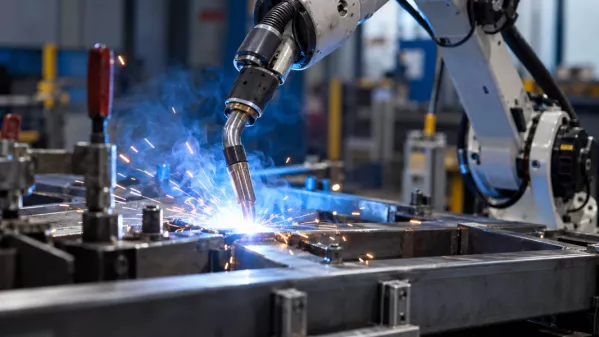
W nowoczesnej produkcji przemysłowej dobra spoina nie może być dziełem przypadku. Jej geometria, wtopienie i powtarzalność powinny być możliwe do utrzymania nie tylko dla jednego elementu, ale również dla kolejnych dziesiątek, setek czy tysięcy detali. Właśnie w tym obszarze szczególne znaczenie zyskuje robotyzacja procesów spawalniczych MAG i TIG.
Robot spawalniczy nie męczy się, nie zmienia tempa pracy pod koniec zmiany i może wielokrotnie realizować zaprogramowaną trajektorię. Nie oznacza to jednak, że samo zastosowanie robota automatycznie gwarantuje idealną spoinę. O jakości nadal decyduje cały proces: od przygotowania elementów i oprzyrządowania, przez dobór parametrów, aż po kontrolę gotowego połączenia.
Jedną z największych zalet robotyzacji jest możliwość przełożenia opracowanej technologii spawania na powtarzalny zestaw ruchów i parametrów.
W spawaniu ręcznym na efekt mogą wpływać nawet niewielkie różnice w prowadzeniu palnika, prędkości przesuwu czy odległości od materiału. Robot pozwala znacząco ograniczyć tę zmienność. Jeśli elementy są właściwie przygotowane i pozycjonowane, kolejne spoiny mogą być wykonywane w bardzo podobny sposób.
Ma to ogromne znaczenie szczególnie w produkcji seryjnej. W takich warunkach liczy się nie tylko jakość pojedynczego detalu, lecz także zdolność do jej utrzymania w całej partii.
MAG jest jedną z najczęściej stosowanych metod spawania w przemyśle. W procesie wykorzystywany jest topliwy drut elektrodowy oraz gaz osłonowy, a odpowiednio dobrane parametry umożliwiają wydajne wykonywanie trwałych połączeń.
Połączenie MAG z robotyzacją jest szczególnie korzystne tam, gdzie występują powtarzalne elementy i dłuższe serie produkcyjne.
Robot może prowadzić palnik według zaprogramowanej trajektorii z zachowaniem odpowiedniej prędkości, kąta oraz parametrów elektrycznych. Dzięki temu łatwiej utrzymać podobny kształt i wymiary spoin na kolejnych detalach.
Robotyzacja może jednocześnie zwiększać wydajność stanowiska. Ograniczenie przestojów pomiędzy kolejnymi operacjami oraz możliwość sprawnej realizacji powtarzalnych cykli pozwalają lepiej wykorzystać czas produkcji.
Nawet bardzo zaawansowane stanowisko nie skompensuje wszystkich problemów związanych z niewłaściwym przygotowaniem procesu.
Na jakość spoiny wpływają między innymi:
Niewłaściwa kombinacja tych czynników może prowadzić m.in. do porowatości, braku odpowiedniego wtopienia, podtopień czy nieprawidłowej geometrii spoiny.
Robotyzacja nie eliminuje więc konieczności prawidłowego opracowania technologii. Pozwala natomiast bardzo dokładnie powtarzać właściwie przygotowany proces.
TIG ma nieco inny charakter. Proces wykorzystuje nietopliwą elektrodę wolframową i osłonę gazu obojętnego. Ceniony jest przede wszystkim za wysoką jakość połączeń, kontrolę nad jeziorkiem spawalniczym oraz możliwość uzyskania estetycznej powierzchni spoiny.
Robotyzacja TIG pozwala jeszcze lepiej wykorzystać te zalety.
Stała trajektoria ruchu oraz kontrolowana odległość elektrody od materiału pomagają utrzymać stabilne warunki powstawania łuku. Możliwość precyzyjnego sterowania energią dostarczaną do materiału ma natomiast szczególne znaczenie podczas pracy z cieńszymi elementami lub materiałami podatnymi na deformacje cieplne.
W rezultacie można ograniczać ryzyko nadmiernego nagrzewania i odkształcania elementu, zachowując jednocześnie wysoką jakość powierzchni spoiny.
W przypadku TIG szczególnego znaczenia nabiera przygotowanie powierzchni. Pozostałości oleju, smaru, tlenków lub innych zanieczyszczeń mogą negatywnie wpływać na przebieg procesu i jakość połączenia.
Równie ważna jest odpowiednia osłona gazowa.
Precyzyjnie zaprogramowany robot nie rozwiąże problemu zabrudzonego materiału czy niewłaściwego przepływu gazu. Dlatego stanowisko robotyczne należy traktować jako element większego systemu produkcyjnego, w którym przygotowanie detalu, mocowanie, spawanie i kontrola jakości tworzą jeden ciąg technologiczny.
To jedna z najważniejszych zasad robotyzacji spawania.
Robot może niezwykle dokładnie odtwarzać zaprogramowany ruch, ale jeśli kolejne elementy trafiają na stanowisko w różnych pozycjach lub mają znaczne odchyłki wymiarowe, stabilność procesu zostaje zaburzona.
Dlatego znaczenie ma nie tylko sam robot, lecz także powtarzalność wcześniejszych operacji produkcyjnych.
Precyzyjne cięcie, gięcie, obróbka CNC oraz właściwe oprzyrządowanie spawalnicze ułatwiają zachowanie odpowiedniej pozycji części. Dopiero połączenie tych etapów pozwala w pełni wykorzystać potencjał automatyzacji.
Spawanie jest procesem cieplnym, dlatego jednym z podstawowych wyzwań pozostają odkształcenia materiału.
Ilość wprowadzonego ciepła zależy m.in. od parametrów elektrycznych i prędkości prowadzenia procesu. Zbyt duża energia może zwiększać ryzyko deformacji, natomiast niewłaściwie dobrane parametry mogą prowadzić do niedostatecznego wtopienia.
Robot daje technologowi możliwość dokładnego zaprogramowania zarówno parametrów, jak i kolejności wykonywania spoin. Przy odpowiednim przygotowaniu technologii pomaga to kontrolować sposób nagrzewania konstrukcji.
Ma to znaczenie szczególnie w przypadku elementów, w których po spawaniu muszą zostać zachowane określone wymiary i geometria.
Ocena robotyzacji wyłącznie przez pryzmat prędkości spawania byłaby dużym uproszczeniem.
Równie ważna jest stabilność procesu.
Jeżeli kolejne spoiny mają podobną geometrię i jakość, można ograniczyć liczbę poprawek, dodatkowego szlifowania czy ponownego spawania. Mniej niezgodności oznacza mniejsze zużycie materiału, krótszy czas realizacji oraz bardziej przewidywalną organizację produkcji.
W produkcji seryjnej nawet niewielka oszczędność czasu przypadająca na jeden element może stać się istotna po przemnożeniu przez setki lub tysiące sztuk.
Wręcz przeciwnie. W nowoczesnym spawaniu robotycznym coraz większą rolę odgrywa monitorowanie przebiegu procesu.
Kontrolowane mogą być m.in. parametry elektryczne, pozycja palnika, przebieg trajektorii czy warunki podawania materiału dodatkowego. Zaawansowane rozwiązania wykorzystują również systemy śledzenia złącza i sensory pozwalające reagować na odchylenia.
Dzięki temu automatyzacja przestaje oznaczać wyłącznie wykonywanie wcześniej zaprogramowanego ruchu. Stanowiska spawalnicze stają się częścią coraz bardziej zintegrowanego środowiska produkcyjnego.
Nie istnieje jedna metoda najlepsza dla każdego elementu.
MAG doskonale sprawdza się tam, gdzie szczególne znaczenie mają wydajność, szybkość realizacji oraz produkcja powtarzalnych konstrukcji.
TIG jest natomiast naturalnym wyborem w zastosowaniach wymagających dużej kontroli procesu, wysokiej jakości powierzchni spoiny oraz precyzyjnej pracy z bardziej wymagającymi materiałami lub cieńszymi elementami.
W praktyce o wyborze technologii powinny decydować konstrukcja detalu, materiał, wymagania jakościowe, wielkość serii oraz kolejne etapy produkcji.
Największe możliwości pojawiają się wtedy, gdy spawanie nie jest traktowane jako odizolowany etap.
Element najpierw trzeba odpowiednio przygotować – wyciąć, obrobić lub wygiąć – następnie prawidłowo ustawić i połączyć, a na końcu zweryfikować efekt.
Dlatego w Pro Metal Form robotyzacja spawania wpisuje się w szersze podejście do produkcji elementów i konstrukcji metalowych. Połączenie nowoczesnych technologii obróbki z kontrolowanym procesem spawalniczym pozwala realizować zarówno pojedyncze komponenty, jak i bardziej złożone projekty.
Robot spawalniczy może zapewnić imponującą dokładność ruchu, ale prawdziwa przewaga robotyzacji pojawia się dopiero wtedy, gdy cały proces został odpowiednio zaplanowany.
Właściwie przygotowany detal, stabilne mocowanie, odpowiednio dobrane parametry MAG lub TIG, kontrola energii cieplnej oraz weryfikacja jakości połączenia tworzą system, w którym każdy etap wpływa na następny.
Właśnie dlatego nowoczesne spawanie robotyczne to coś więcej niż automatyzacja pracy palnika. To sposób na budowanie powtarzalnego, kontrolowanego i przewidywalnego procesu produkcyjnego, w którym jakość można utrzymywać od pierwszego do ostatniego elementu serii.